雨刮器总成是如何制造的?

一、为什么要谈论制造业?
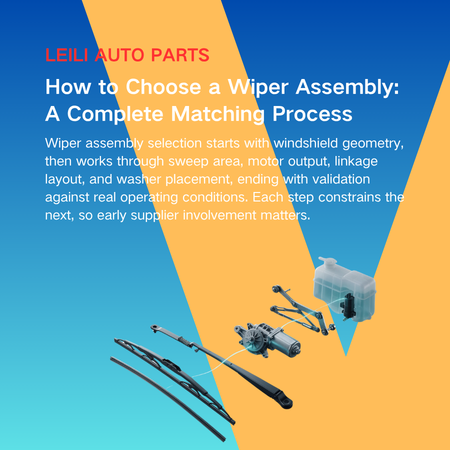
此前关于雨刷的讨论大多从用户角度出发:如何选择、如何使用,以及如何判断出现故障。但要理解雨刷总成为何能持久耐用或无法持久耐用,往往需要追溯到制造阶段。.
在结构相同的情况下,正确选择材料并严格控制工艺——而非在材料上妥协或在生产中偷工减料——所生产的成品外观可能大同小异。但若将其安装在车辆上并运行两年,差异便显而易见。 雨刮器总成长期处于日晒雨淋的环境中,并频繁经历启停循环,因此任何单个工艺步骤中存在的潜在风险都会随着时间的推移而放大。.
二、各部件的制造过程
电机:绕组、装配与密封
雨刷电机制造的第一步是绕制定子和转子。匝数、绕组布局和张力直接影响输出特性及运行平稳性。这一步骤通常由自动化设备完成。不过,首件和抽检仍需人工核验。.
绕制好的定子和转子随后进入组装阶段,工人在该阶段安装电刷架、换向器和减速齿轮组,然后对外壳进行封装。 外壳密封是一个关键工序:密封圈的位置、压配合力以及密封剂的用量都需要严格控制,因为电机进水是导致故障的最常见原因之一。.
组装完成后,电机通常会进行通电测试:空载转速、电流、噪音、旋转方向以及驻车功能。任何异常情况都必须在出厂前予以排查。.
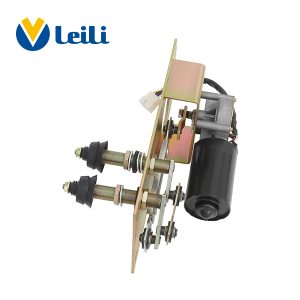
ZJC2631R/ZJC1631R 60W 12V/24V 雨刷电机
雨刮器臂:冲压、焊接和表面处理
制造商通常采用冲压工艺制造雨刮器臂。工人先将钢板裁切,然后将其送入多道冲压工序。这些工序用于成形臂体和安装结构。随后,工人通过焊接或铆接将各部件连接起来。.
成形后进行表面处理,通常是电泳涂装加喷漆。其目的不仅在于美观,更重要的是防腐蚀。雨刮器臂长期暴露在户外,如果涂层有针孔或遗漏处,腐蚀往往就从这些地方开始。.
表面处理完成后,工人会检查涂层的附着力和膜厚,因为这两个因素直接影响耐候性。.
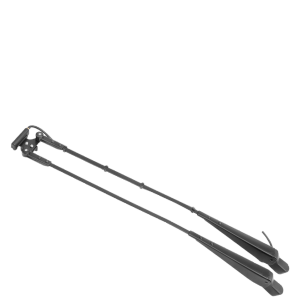
SG08-B 雨刮器臂
雨刮片:橡胶条挤出、框架成型及组装
制造商通过挤出工艺制成雨刮片上的橡胶条。橡胶混合后,该条带通过挤出机进行连续挤出。随后进行硫化定型,最后切割至所需尺寸。.
混炼阶段决定了橡胶混合物的均匀性。硫化阶段则决定了橡胶的弹性和硬度。如果这两个阶段控制不当,会导致硬度不均匀。安装后,这会表现为雨刮器抖动和水痕。.
在制作框架时,制造商会对普通雨刮片的钢带进行冲压成型。而梁式雨刮片的柔性钢带则需要预先成型以适应其曲率。最后,工人将橡胶条、框架和卡扣组装在一起,并进行符合性检查。他们将雨刮片压在弯曲的检测夹具上,以检查整个橡胶条是否均匀接触。.
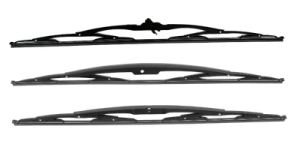
挡风玻璃雨刮片
连杆:管材成型与球头接头总成
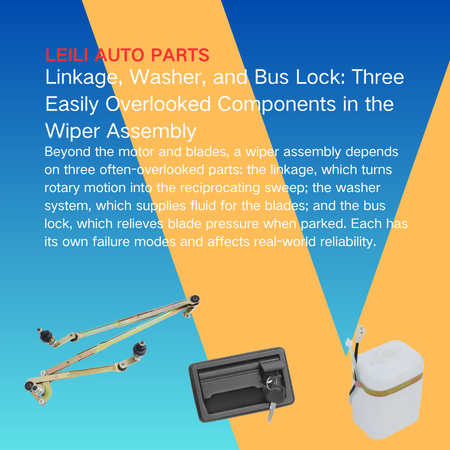
连杆的杆体通常为管材或冲压件。管材需要根据车辆布局进行弯曲成型;弯曲角度和位置决定了雨刷的运动轨迹,因此通常使用专用夹具进行定位。.
球头接头是关键的装配点。将球头螺栓压入球窝时的力道需要加以控制:过紧会导致旋转阻力过大,过松则容易产生间隙和异常噪音。装配完成后,通常会进行摆动力测试和防水检查。.
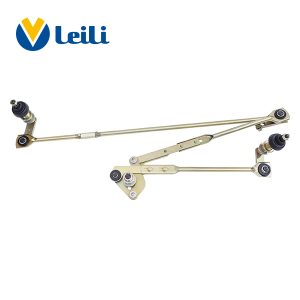
NLG-001 雨刷连杆
洗衣机:泵总成及流量检测
洗涤泵由泵体、叶轮、电机和密封件组成。组装完成后,检查重点在于流量和密封性。需检查喷射量是否稳定,以及泵体在受压时是否漏液。.
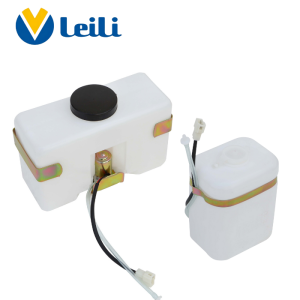
雨刮洗涤器
总线锁:机构总成与耐久性运行
公交车门锁结构相对简单,但对锁扣的装配精度要求很高。组装完成后,需要进行反复的开合耐久性测试,以确认锁止可靠、解锁顺畅且无卡滞现象。.
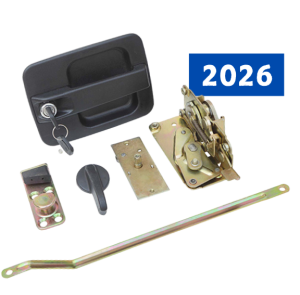
巴士锁
三、组装:细节决定一致性
所有部件完成后,将进入最终组装阶段。.
这一步看似只是将零件拼装在一起,但装配质量对性能有着重大影响。以下是几个要点:
- 连杆的安装步骤: 曲轴与连杆之间的初始角度关系决定了左右雨刷的同步性及其停驻位置。装配过程中的角度偏差会在安装后直接表现为:雨刷片无法达到预定的清扫位置,或与另一片雨刷发生干涉。.
- 紧固件扭矩控制: 扭矩过小会导致螺栓松动,而扭矩过大则会损坏螺纹或导致变形。通常使用扭矩控制工具,并做好记录。.
- 运动部件的润滑: 球头接头、输出轴及其他部位所用润滑脂的用量和种类必须保持一致。用量过多会导致溢出并吸附灰尘;用量过少则会加速磨损。.
- 管路和线缆的布线与固定: 洗涤器管路和线束必须避开运动部件和高温区域进行布线,且各固定点之间应保持合理的间距。.
四、交货前核验
组装完成后,产品在出厂前通常要经过两种检查:逐件检查和抽样检验。.
逐台检查旨在验证每件产品是否合格:包括通电运行、擦拭动作是否正常、是否有异常噪音、停机位置是否准确,以及喷雾功能是否正常。此类检查速度快,能够发现明显的装配缺陷。.
抽样验证侧重于批次一致性和长期可靠性:耐久性测试、高低温交变试验、盐雾腐蚀试验、振动试验、防水试验等。此类检验耗时较长,无法对每台设备都进行,但能够揭示因工艺波动而导致的潜在风险。.
两者都不可或缺。仅靠逐件检查无法发现批次层面的工艺漂移,而仅靠抽样验证也无法杜绝单个装配环节的错误。.
五、质量控制的重点在于生产,而非检验
一种常见的误解是,质量源于检验。.
实际上,检验只能起到筛查的作用,而无法改善质量。如果某个工序的工艺参数本身就不稳定,检验所能做的只是剔除非符合要求的产品,其代价是良率降低和成本上升。真正有效的质量控制应着眼于调整每个工序的工艺参数,并将波动控制在可控范围内。.
这体现在以下几个方面:
- 制造商必须记录关键工序的工艺参数,在更换批次或操作人员时,任何人不得擅自调整这些参数。.
- 工人必须严格执行首件确认,以避免批次层面的方向性错误。.
- 制造商必须对供应商提供的进料进行控制,尤其是橡胶混合物和钢材,因为原材料的偏差在后续工序中很难纠正。.
- 制造商必须确保工艺数据的可追溯性,以便在出现问题时,能够追溯到具体的批次和工艺步骤。.
六、这对原始设备制造商(OEM)意味着什么?
作为配套供应商,制造能力最终必须体现在交付上:批次间的一致性、长期供应的稳定性,以及在出现问题时能够迅速查明原因的能力。.
对于选择雨刮器总成供应商的OEM厂商而言,除了产品规格和价格之外,还应关注供应商对其生产流程的掌握程度——即能否清晰阐述关键工序、控制点位于何处、曾出现过哪些问题以及是如何解决的。这些往往比一份精心制作的规格表更能反映其真实能力。.
第七部分 结论
雨刮器总成的制造并不涉及任何特别先进的单项技术;难点在于各阶段之间的协调与一致性。无论电机制造得多么精良,如果连杆总成的装配环节出现偏差,整个系统的性能仍将不尽如人意。.
对于运行强度较高的车型,例如公交车、工程机械和商用车,这种一致性尤为重要——它们在应对制造过程中的波动方面几乎没有余地。.


.png)